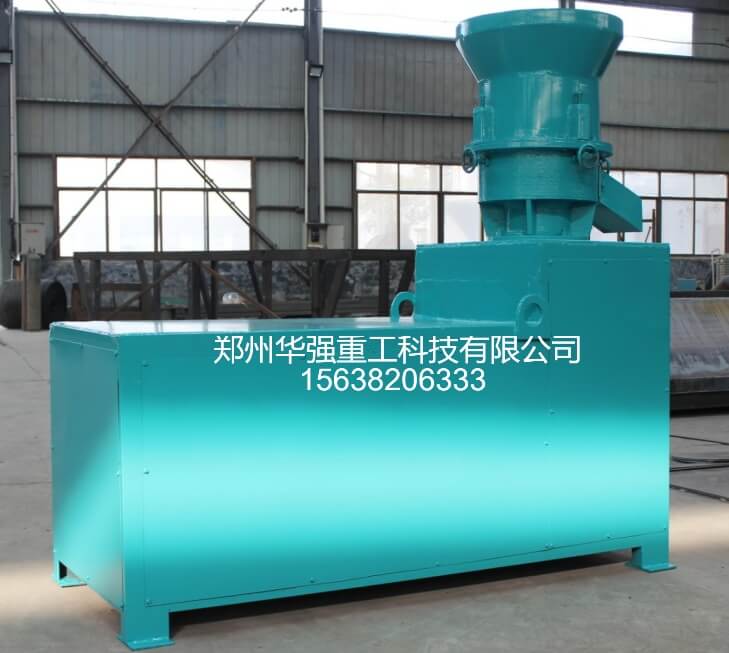
平模挤压造粒机的核心结构由水平放置的平模盘、压辊、喂料系统、传动系统和切刀装置组成。物料进入造粒腔后,压辊在模盘表面滚动,将发酵腐熟后的有机粉料强制压入模孔,物料在模孔内被压缩、排气、塑形,随后从模孔下端挤出并由切刀切断,形成柱状颗粒。
该成型过程属于冷压或低温挤压成型。与传统湿法造粒相比,平模挤压造粒对物料含水率要求相对宽泛,一般适宜在20%—30%左右运行,具体数值需结合原料纤维含量、有机质比例和配方调整。物料在模孔内受压后,有机微粒相互嵌合、纤维交织,形成具有一定强度的颗粒。若原料中秸秆、菌渣等纤维较长,需提前粉碎控制纤维长度,否则容易造成模孔入口搭桥、渐进堵孔。
影响平模挤压成型效果的关键参数包括模孔压缩比、辊模间隙、喂料均匀度、物料含水率和模内温升。压缩比过高会增加挤出阻力,过低则颗粒松散;辊模间隙过大易打滑发热,过小则磨损加剧;喂料不均会导致模盘局部过载或空转。长期稳定生产中,这些参数需要协同匹配,才能保证成粒率和颗粒强度。
在整条有机肥生产线中,平模挤压造粒机通常位于发酵、粉碎、混合之后,烘干冷却、筛分包装之前。典型颗粒有机肥设备配置包括:固液分离机、发酵翻抛设备、半湿物料粉碎机、搅拌机、圆盘喂料机、平模造粒机、冷却机或低温烘干设备、滚筒筛分机、包膜机、自动包装机及除尘系统。
原料预处理阶段,畜禽粪便需先经固液分离和发酵腐熟,使有机质稳定、病原菌和虫卵得到有效控制。发酵后的物料进入粉碎筛分环节,去除结块和杂质,提高细度与均匀性。随后通过搅拌机完成配方混合,可加入功能菌剂、腐殖酸、氮磷钾等成分,生产生物有机肥或有机无机复混肥。
造粒阶段,混合均匀的物料经喂料系统进入平模造粒机,制成柱状颗粒。若产品要求圆整度更高,可增设抛圆机,将柱状颗粒整形成近球形颗粒。造粒后颗粒含水率相对较低,但仍需经冷却或低温烘干处理,使颗粒进一步定型、降低表面水分,提高储存稳定性。随后通过筛分机分离合格颗粒、细粉和大颗粒,不合格物料可返回造粒或粉碎环节,减少返料损失。
对于年产1—3万吨规模的有机肥项目,整线可配置槽式或履带式翻抛机、半湿粉碎机、双轴搅拌机、平模造粒机、冷却机、滚筒筛、包装机和除尘系统;若对颗粒外观要求更高,可增加抛圆和包膜工序。对于小型生产线,也可采用简化配置,省略烘干环节,通过控制原料水分实现低能耗造粒。
在设备选型时,应根据原料类型、含水率、纤维含量、产能需求和成品形态确定有机肥设备方案。平模造粒机适合生产柱状或经抛圆后的圆粒有机肥,对纯有机物料、粪污发酵料、腐殖酸类物料适应性较强;若追求高产量球形颗粒,也可结合圆盘造粒、转鼓造粒或对辊挤压造粒工艺进行比选。合理的工艺匹配和稳定的喂料控制,是保证有机肥造粒机长期成型率、降低堵孔率和返料率的关键。