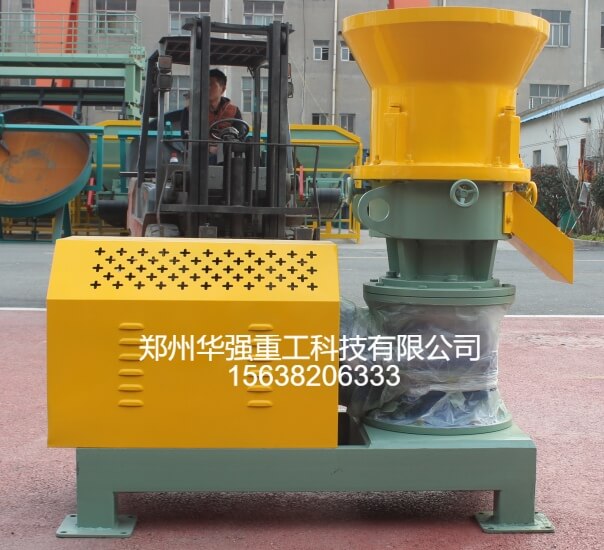
平模挤压造粒机是中小型有机肥加工厂常用的有机肥造粒机,属于主流有机肥设备。不少客户投产之后经常遇到颗粒松散、一碰就碎、成型差的难题,筛分出大量碎料,返料量居高不下,产能上不去,成品卖相差。很多人以为单纯调快转速就能解决,实际上颗粒松散是原料条件、模具压轮间隙、粘结配方、喂料状态、设备磨损等多方面共同造成的。找对顺序逐步调试,就能有效提升颗粒紧实度,减少碎粒,让有机肥设备持续稳定产出合格颗粒。
原料状态是决定成型好坏的根基,也是调试 步。平模挤压造粒机依靠压力挤压成型,不像圆盘造粒依靠滚球团聚,对原料水分、细度、纤维占比要求严格。使用有机肥造粒机加工畜禽粪、秸秆、污泥等原料时,水分要控制在20%–28%区间。水分过低,粉料缺少塑性,挤压后颗粒内部空隙大,极易松散;水分过高,物料容易粘模、堵孔,颗粒发软粘连。同时原料需要充分粉碎,细度控制在60–80目,长秸秆、粗纤维物料过多,内部支撑差,挤压之后容易断裂松散。如果原料本身有机质松散、粘性不足,可以适量添加腐殖酸、膨润土作为粘结助剂,提升物料可塑性,这是低成本改善松散问题的办法。
压轮与平模间隙调整,是有机肥造粒机调试的核心环节。压轮和模板间隙过大,物料受到的挤压力不足,只能轻轻堆叠在一起,成型颗粒松散易碎;间隙过小,压轮和模板摩擦加剧,发热严重,磨损加快,还容易闷机。常规合适间隙保持在0.1–0.3mm,调整标准为:压轮轻贴模板,用手转动压轮,有轻微阻力但不抱死。调试时两侧压轮间隙要保持一致,避免一侧挤压成型好、另一侧持续出碎料。长时间运行之后,压轮、模板表面会出现磨损凹槽,接触面受力不均,挤压压力不足,这时再怎么调间隙效果也有限,需要及时修复或者更换模具配件,保障有机肥设备挤压出力稳定。
喂料均匀度和压轮转速匹配,直接影响颗粒紧实度。喂料忽多忽少,模板上料层厚薄波动大。料层太薄,物料受压不足,颗粒松散;料层太厚,压力分散,还会出现出料不均、堵模风险。配套的喂料输送机建议选用变频调速,保持持续均匀布料,让平模表面形成稳定厚度的料层。转速不能盲目调高,转速过快,物料在模孔内停留时间短,挤压不充分,颗粒松散;转速偏低,产量下降。要结合原料特性找到平衡点,有机质高、纤维多的原料适当降低主轴转速,延长挤压时间,提升颗粒密实度。
模孔状态和日常维护,很容易被车间操作人员忽略。模孔内壁粗糙、有毛刺、积垢、半堵孔,物料排出时受力紊乱,成型不完整,碎粒增多。新机模具要提前研磨处理;生产一段时间后,模孔内壁会附着有机质结垢,需要定期停机清理。另外压轮的耐磨衬套磨损打滑,压轮空转,无法有效挤压物料,也会大批量出松散颗粒,要定期检查压轮衬套、轴承是否打滑缺油。
生产过程中还要建立巡检机制,发现松散颗粒先排查水分,再核对压轮间隙,之后检查喂料是否断料。有机肥造粒机原料批次差异大,每次换原料都要小批量试机,微调参数,不要一套参数长期通用。只要把控好原料塑性、合理设置压轮模板间隙、匀速喂料、做好模具养护,这套有机肥设备就能稳定生产紧实均匀的颗粒,降低返料压力,提升成品合格率。