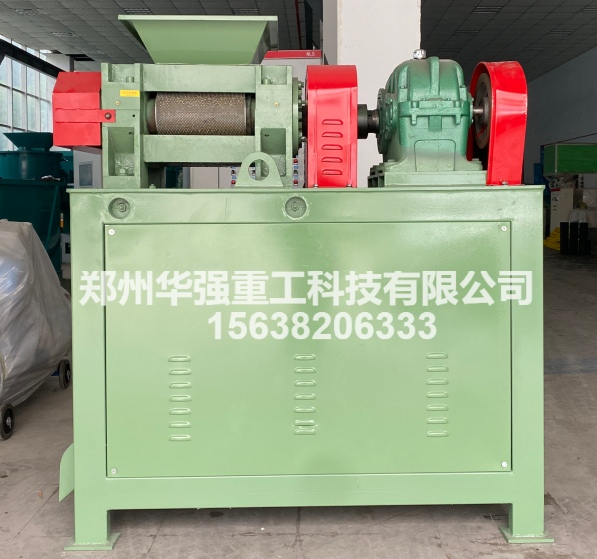
对辊造粒机凭借干法造粒、能耗低、无需烘干的优势,成为复混肥、有机肥造粒的热门选择。但不少厂家在实际使用中遇到同一个烦恼:出料里粉料占比高,一次成粒率低,大量物料需要返回重新造粒,产量和效益大打折扣。其实,粉料多的问题往往不在"设备不行",而在于几处容易被忽略的细节。华强重工结合多年有机肥设备制造与现场服务经验,总结出以下排查要点。
对辊造粒机的成粒原理,是物料在两辊对转中被挤压成密实的片状,再经破碎、整形得到颗粒。辊皮间隙过大,物料受压不足,压出来的料片松散易碎,后续破碎整粒环节自然粉料飙升。正确的做法是停机检查,将间隙调至工艺要求范围,一般以料片厚度为颗粒直径的1.2—1.5倍为宜。华强重工有机肥造粒机配备间隙调节装置和刻度指示,调机更精准、不易跑偏。
干法造粒虽然不依赖烘干,但物料仍需保留一定湿度(通常2%—5%)作为颗粒成型的"黏结剂"。含水率过低,分子间结合力差,压片后一触即碎;过高又容易黏辊、堵料。建议在入料前对原料含水率进行检测,含水偏低时可在搅拌环节微量喷水。华强重工整套有机肥设备的搅拌工段可加装喷淋补水装置,与对辊造粒机联动,从源头稳定物料状态。
对辊造粒对原料细度有要求,一般应控制在20—60目。物料中粗纤维、粗颗粒过多,压片时内部空隙大、强度低,破碎后粉料比例必然升高。粪便类原料建议先经粉碎机处理再进造粒机;配方中黏结性差的物料,可适当添加黏结剂或配比有机质含量高的原料,改善可压性。
挤压压力是成粒强度的根本保障。设备使用一段时间后,液压系统可能出现压力衰减、漏油,或压辊轴承磨损导致压力传递不到位。建议定期检查液压站油位、压力表读数,发现压力波动及时检修。华强重工对辊造粒机采用稳定可靠的液压加压系统,并为客户建立易损件更换台账建议,帮助用户防患于未然。
有时压片本身质量没问题,粉料多却出在后续整粒环节,破碎机转速过高把颗粒打碎了,或筛网孔径选择不当,把合格颗粒误筛为返料。检查整粒机转速与筛网配置,按目标粒径合理匹配,能显著降低"假性粉料"。同时,筛下粉料应设计顺畅的返料通道,自动送回搅拌环节重新利用,华强重工有机肥加工设备在流程布局上已为用户预留返料接口,减少物料浪费。
对辊造粒机出料粉料多,多数是间隙、含水率、细度、压力、整粒五个环节叠加的结果,逐项排查往往就能迎刃而解。如果自行调试效果不理想,建议联系设备厂家进行工艺诊断。华强重工不仅提供有机肥造粒机单机产品,更可提供从原料分析、配方适配到安装调试、售后跟踪的全流程服务,让用户一次成粒率稳步提升,把返料浪费降到 。