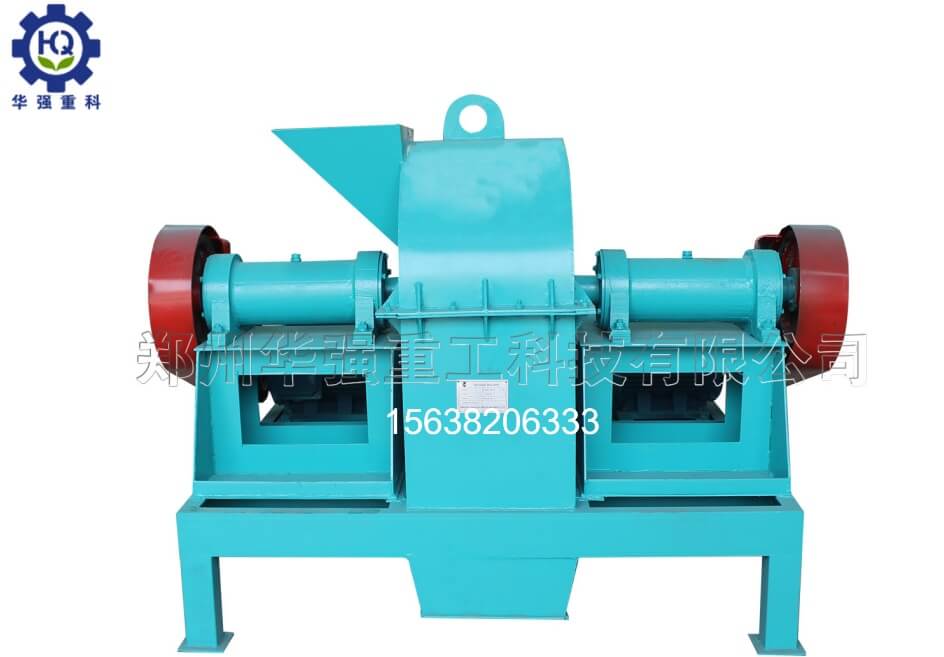
有机肥生产线上,前面有翻抛机发酵,后面有造粒机成型,夹在中间的粉碎工序经常被忽略。但真正跑过厂的人都知道,粉碎粒度直接决定后面造粒能不能成球。原料打不细,造粒机出来的都是带硬芯的次品球;原料打得过细,成品又容易散。有机肥厂用的粉碎机品类不少,半湿物料粉碎机、链式粉碎机、锤片粉碎机都有人用,但产量大、连续生产跑得稳的,多数是笼式粉碎机。
先看原料。有机肥发酵完的物料,不是干秸秆那种脆料,而是含水率25%—35%、混着粪污、秸秆纤维、蘑菇渣、糠醛渣的 "湿黏料"。这种料进锤片粉碎机,问题是粘,锤片和筛网之间会糊一层泥,半小时产量就掉一半,停机清理是常事。链式粉碎机对中等硬度的料还行,但碰到带纤维的鸡粪、牛粪,链条打不断长纤维,出料里经常缠着没碎的草筋。
笼式粉碎机的结构不一样。它里面是两组相向旋转的方钢笼条,外笼正转、内笼反转,物料从中心进去,一层层被不同半径的笼条反复撞击、剪切,出来就是60—80目的细粉。整个粉碎腔里没有筛网,靠的是转速差和撞击次数来控制细度。
笼式粉碎机从外到内分三层。
层是进料口和导流筒。物料从顶部进料,落到中心的内笼上。进料不能偏,偏了会造成单侧笼条磨损加快。正规的有机肥设备厂家会在进料口加一个匀料盘,把料均匀撒到内笼圆周上,避免 "打偏磨"。
第二层是内笼和外笼。内笼一般3—4圈方钢,外笼4—5圈,两个笼体分别接两台电机,转向相反。物料先被内笼高速撞击甩到外笼,再被外笼反向打回来,反复几次才落到下方出料口。这种 "对打" 结构是它粉碎效率高的核心,单靠一个笼体打料,物料只是被甩出去一遍;对打结构等于在腔子里多撞了好几轮。
第三层是壳体和内衬。壳体一般是铸铁或厚钢板焊接,内壁贴耐磨衬板。衬板不贴,一年下来壳体就被料打出坑。好一点的厂会在进料筒和落料区贴铸石或耐磨陶瓷,这是后面讲耐磨设计的关键。
很多人买笼式粉碎机只看电机功率,觉得 22 千瓦就够了。实际上产量取决于三个参数:笼体直径、笼条线速度、进料粒度。
笼体直径决定了有效撞击面积。常见规格有φ800、φ1000、φ1200三种,对应时产1吨、3—5吨、8—10吨。年产1万吨以下的小型有机肥设备线,φ800配15—22千瓦电机就够;年产5万吨以上的线,直接上 φ1200,配37—45千瓦电机,不要用两台小机并,并联以后进料均匀性差,维护量翻倍。
笼条线速度控制出料细度。线速度高,出料细,但电机电流大、笼条磨损快;线速度低,出料粗,但省电。有机肥造粒要求60目左右,笼条线速度一般设在60—70米/秒。低于50米/秒,出料里粗粒多,造粒成球率掉;高于80米/秒,笼条三个月就磨圆了。
进料粒度要提前控制。发酵完的物料先经过一道滚筒筛,把大于50毫米的团块捡出去,再进笼式粉碎机。直接把结块扔进去,笼条打不断,反而被硬块砸变形。
笼式粉碎机怕的不是打不动料,是 "打不动的时候还得拆"。笼条是直接接触料的零件,磨损速度决定了停机频率。
常规笼条用普通方钢,两个月就磨成圆棍,撞击力下降,出料变粗。好一点的做法有三种:
种是堆焊耐磨层。在方钢表面堆焊一层碳化钨或高铬合金,堆焊后笼条寿命能从2个月拉到6—8个月。停机时直接换笼条就行,不用整个笼体报废。
第二种是笼条做成可翻转结构。一根方钢四个面,磨完一面松螺栓转 90°,用另一面。等于一根笼条当四根用,成本直接砍下来。这种设计在大厂的有机肥设备里已经是标配,小厂出于省料经常不做。
第三种是进料区易损件模块化。进料口下方正对物料冲击的位置,单独做一块可更换的耐磨板,不用整个壳体拆。这块板磨穿了,10分钟换新的;不做模块化,就得停机焊补,一次耽误大半天。